Македонски
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Линија за производство на флаширана вода: 10 фактори пред инвестирање
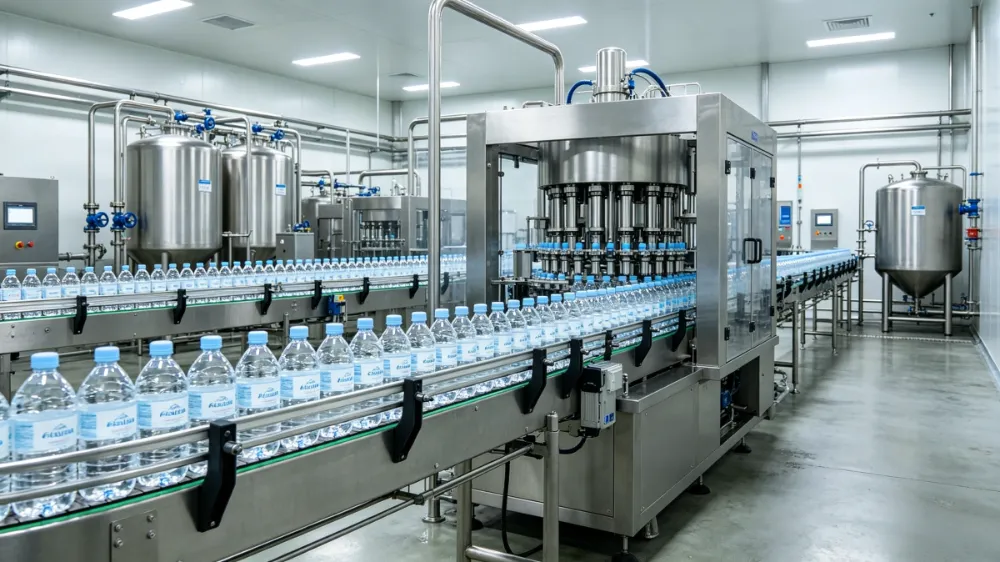
Линии за производство на флаширана водане е само комбинација од опрема за третман на вода, полнење и пакување. Долгорочните перформанси на фабриката за флаширана вода зависи од тоа дали секој дел е правилно усогласен со изворот на вода, целта на производството, дизајнот на шишето, работната средина и барањата за усогласеност.
Многу проблеми во производството не се предизвикани од поединечни машини, туку од одлуки донесени пред инсталацијата, како што се изборот на несоодветни процеси за третман, преголемиот капацитет или превидувањето на барањата за одржување.
Пред да се инвестира во постројка за флаширана вода, треба да се проценат следните фактори за да се изгради производствен систем со стабилен квалитет, податливи оперативни трошоци и флексибилност за проширување во иднина.
1. Започнете со анализа на сурова вода, а не со избор на опрема
Системот за третман е основата на проектот за флаширана вода. Различни извори на вода бараат различни процеси на третман, а стандардната конфигурација не може да ја замени вистинската лабораториска анализа.
Подземните води може да содржат повисоки нивоа на железо, манган, тврдост или растворени минерали, додека општинската вода често бара дополнително отстранување на хлорот и органска контрола.
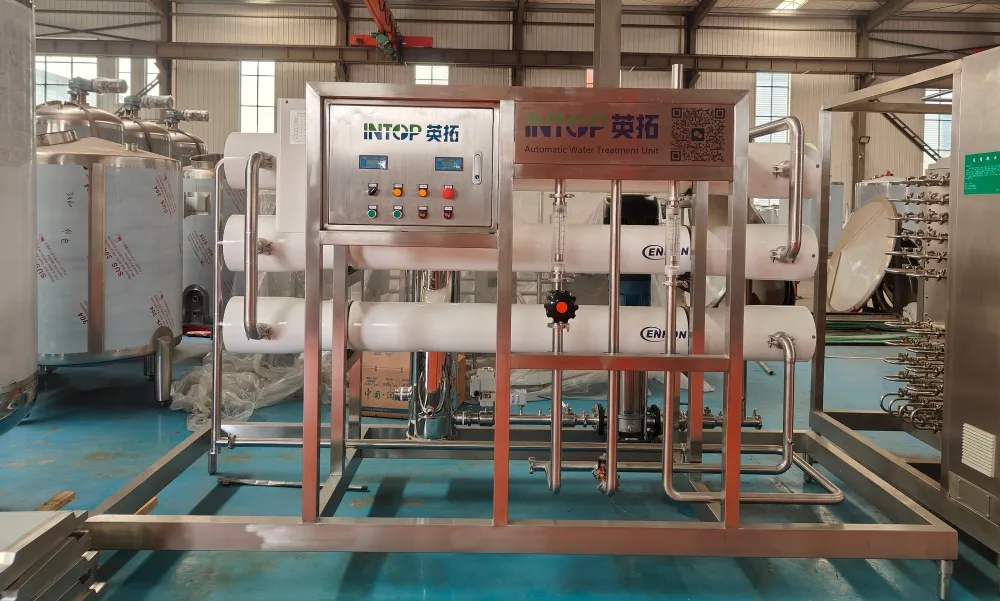
Типичен процес на третман на вода може да вклучува филтрирање со песок за отстранување на суспендирани цврсти материи, филтрација со активен јаглен за намалување на хлорот и органска материја, омекнување на водата или дозирање антискалант за контрола на тврдоста, обратна осмоза (RO) за намалување на растворените цврсти материи и УВ стерилизација или третман со озон за финална дезинфекција.
Пред да се избере опрема за третман, суровата вода треба да се процени преку параметри како што се ниво на TDS, спроводливост, цврстина, pH вредност, содржина на железо и манган и микробиолошки индикатори.
Изборот на RO мембрана, стапката на обновување и дизајнот на предтретман потоа треба да се пресметаат според овие резултати. Несоодветен дизајн на третман може да ја зголеми потрошувачката на хемикалии, да го скрати работниот век на мембраната и да создаде нестабилен квалитет на водата за време на работата.
2. Изберете производствен капацитет врз основа на реалната побарувачка
Производниот капацитет треба да одговара на побарувачката на пазарот наместо едноставно да се избере најголемиот достапен модел.
Преголемата линија за производство на флаширана вода може да ја зголеми почетната инвестиција притоа создавајќи непотребна потрошувачка на енергија, барања за одржување и амортизација на опремата. Од друга страна, недоволниот капацитет може да го ограничи идниот раст и да бара рана надградба на опремата.
Вообичаените опсези на капацитет вклучуваат:
|
Опсег на капацитет |
Заедничка апликација |
|
2.000-6.000 шишиња на час |
Мали регионални постројки за флаширана вода |
|
8.000-18.000 шишиња на час |
Средно комерцијално производство |
|
24.000+ шишиња на час |
Операции за пијалоци од големи размери |
Планирањето на капацитетот треба да го земе предвид очекуваното дневно производство, работното време, варијацијата на големината на шишето, сезонските промени на побарувачката и можното идно проширување.
Флексибилниот производствен дизајн е често повреден од изборот на највисокото производство за време на почетната фаза на инвестиција.
3. Оценете ги опциите за производство на шишиња: преформи или обликување со дување
Снабдувањето со ПЕТ шишиња е уште една важна одлука за време на планирањето на проектот. Шишињата може да се купат од надворешни добавувачи или да се произведуваат внатре во фабриката користејќи систем за дување шишиња.
Купувањето готови шишиња обично бара помала почетна инвестиција и е погодна за проекти со ограничен обем на производство или ограничен фабрички простор. Сепак, треба да се земат предвид и транспортните трошоци, барањата за складирање и зависноста од надворешни добавувачи.
Производството на шишиња од ПЕТ преформи бара дополнителни инвестиции во машини за дување, калапи, компресори и системи за одржување. Овој пристап може да обезбеди подобра контрола врз понудата на шишиња и да го намали логистичкиот притисок на пакувањето кога обемот на производството е голем, а побарувачката е стабилна.
Изборот помеѓу надворешното снабдување со шишиња и дувањето во куќата треба да се заснова на обемот на производство, спецификациите на шишињата, анализата на оперативните трошоци и долгорочните планови за проширување.
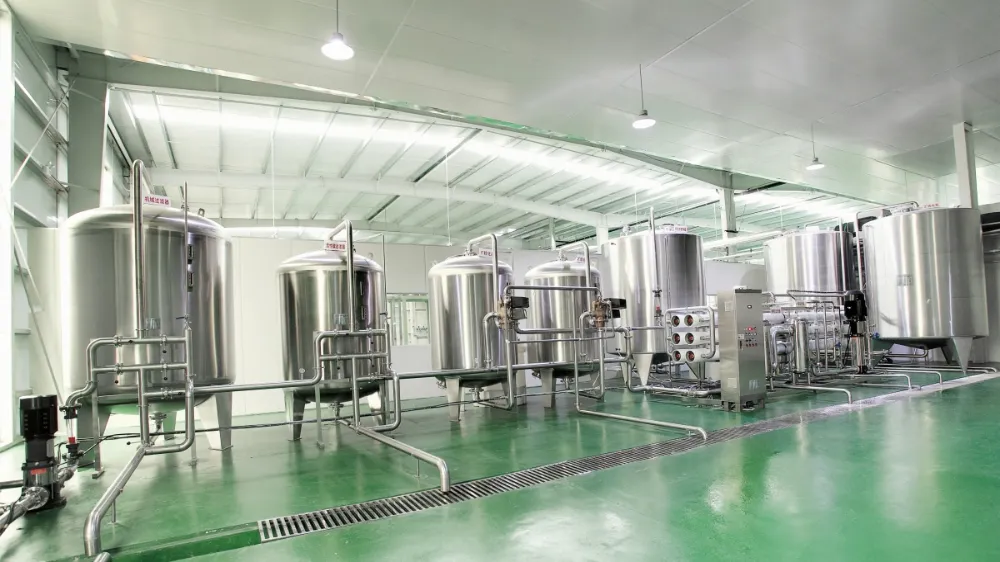
4. Хигиената на полнењето зависи од дизајнот на опремата
Бидејќи флашираната вода има ниска киселост и обично не содржи конзерванси, контролата на контаминацијата за време на полнењето е критична.
Современите системи за полнење најчесто користат моноблок со капаче за полнење за плакнење за да се намалат точките за пренос на шишиња и да се подобри хигиената контрола. Сепак, целокупниот дизајн на полнење треба да се оценува надвор од брзината на машината.
Ракувањето со вратот од шишето е важно бидејќи контактот со внатрешната површина на шишето може да ги зголеми ризиците од контаминација пред полнењето. Системите за ракување со капа треба да обезбедат и контролирано складирање, хранење и процедури за стерилизација за одржување на хигиенските услови.
Околината за полнење е уште една клучна грижа. Филтрираните системи за воздух и контролираните производствени области помагаат да се одржат стабилни услови за време на работата.
Делот за полнење треба да поддржува и процедури CIP (Clean-In-Place). Ефикасните циклуси на чистење го намалуваат времето на прекин и го поедноставуваат рутинското одржување.
5. Проверете го изборот на материјал за компоненти во контакт со вода
Изборот на материјал директно влијае на хигиенските перформанси, издржливоста и барањата за одржување.
За компонентите што се во контакт со вода, евалуацијата треба да се фокусира на степенот на не'рѓосувачки челик, завршетокот на површината, отпорноста на корозија, квалитетот на заварувањето и пристапноста кон чистење.
Не'рѓосувачкиот челик од типот на храна, како што е 304 или 316, најчесто се разгледува според карактеристиките на водата и барањата за процесот. Правилно избраната структура на материјалот помага да се намалат ризиците од корозија и да се поддржуваат долгорочни санитарни перформанси.
Спецификациите на материјалот треба да бидат јасно дефинирани пред производството за да се избегнат проблеми со одржувањето во иднина предизвикани од несоодветни компоненти.
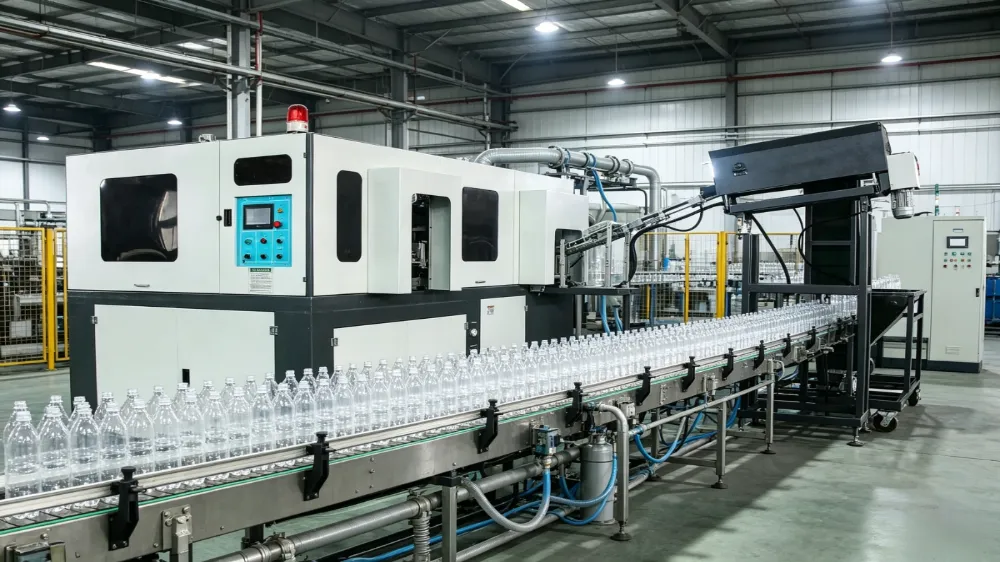
6. Нивото на автоматизација ги одредува трошоците за труд и проширување
По полнењето, процесите на пакување често ги одредуваат барањата за работна сила и севкупната ефикасност на производството.
Низводниот дел може да вклучува системи за етикетирање, завиткување филм, пакување картон и системи за палетирање. Соодветното ниво на автоматизација зависи од брзината на производството, достапноста на работната сила и идните очекувања за раст.
За помали обеми на производство, полуавтоматското пакување може да обезбеди доволна ефикасност додека ја одржува инвестицијата помала. За линиите со поголема брзина, прекумерното рачно ракување може да создаде зависност од работна сила, доцнење во производството и неконзистентен квалитет на пакувањето.
Пристапот за етапна автоматизација им овозможува на постројките постепено да ја подобруваат ефикасноста како што се зголемува обемот на производство наместо да инвестираат во непотребна автоматизација на почетокот.
7. Оценете ги оперативните трошоци наместо само цената на опремата
Почетната понуда за опрема претставува само дел од вкупната инвестиција. Долгорочните оперативни трошоци често имаат поголемо влијание врз економијата на проектот.
Потрошувачката на енергија треба да се процени преку фактори како што се барањата за моќност на RO пумпата, ефикасноста на компресорот за воздух, побарувачката за греење и употребата на енергија во мирување.
Треба да се земат предвид и трошоците за замена на потрошен материјал, вклучувајќи RO мембрани, филтер медиум, УВ ламби и компоненти на озонскиот систем.
Ефикасноста на обновување на водата е уште еден важен фактор, особено во регионите каде што водните ресурси се ограничени. Повисоката стапка на обновување може да го намали отпадот на вода и да ја подобри долгорочната оперативна економија.
Затоа, вкупните трошоци за сопственост се одредуваат според секојдневното работење, фреквенцијата на одржување и потрошувачката на ресурси, а не само од почетната цена на опремата.
8. Избегнувајте вообичаени грешки при планирањето пред инсталацијата
Неколку проблеми во проектите за флаширана вода се предизвикани од одлуките донесени пред да започне производството на опремата.
Една честа грешка е изборот на опрема за третман без целосно тестирање на водата. Стандарден пакет за третман може да не функционира ефикасно ако реалните карактеристики на сирова вода се различни од очекуваните услови.
Друго прашање е изборот на производствен капацитет без да се земе предвид побарувачката на пазарот. Вишокот капацитет го зголемува инвестицискиот притисок, додека недоволниот капацитет може да го ограничи идниот развој.
Распоредот на фабриката, исто така, треба да се земе предвид рано. Ограничениот простор за складирање, пристап за одржување, комунални услуги или идно проширување може да влијае на ефикасноста на производството по инсталацијата.
Документацијата за усогласеност е уште една област што не треба да се одложува. Подготвувањето технички документи само по инсталацијата може да создаде дополнителни барања за модификација и доцнење во пуштањето во работа.
9. Рано размислете за усогласеноста и документацијата
За флаширана вода што се доставува до малопродажните пазари, хотели или дестинации за извоз, барањата за усогласеност треба да бидат вклучени при планирањето на проектот.
Документацијата обично опфаќа сертификати за материјали за контакт со храна, цртежи на опрема, евиденција за заварување, записи за инсталација, прирачници за работа и документи за проверка на квалитетот.
Комплетниот систем за документација поддржува понепречено пуштање во работа, полесно одржување и подобра подготовка за идните ревизии.
10. Подгответе клучни информации пред да изберете опрема
Пред да се оцени линијата за производство на флаширана вода, треба да се подготват неколку технички детали, вклучувајќи го извештајот за анализа на сирова вода, спецификациите на шишето и капачето, потребниот производствен капацитет, цртежот на распоредот на фабриката и барањата на целниот пазар.
Обезбедувањето на овие информации во раната фаза на дизајнирање им овозможува на инженерите попрецизно да го одредат соодветниот процес на третман, конфигурацијата на полнење, нивото на автоматизација и барањата за инсталација.
Најчесто поставувани прашања за BottledЛинии за производство на вода
Кој е најважниот фактор при изборот на линија за производство на флаширана вода?
Најважниот фактор е усогласувањето на дизајнот на опремата со вистинскиот квалитет на водата, барањата за производство и условите за работа.
Дали е потребна обратна осмоза за сите постројки за флаширана вода?
Бр. Барањата за RO зависат од карактеристиките на сировата вода и посакуваниот стандард за вода. Некои проекти може да бараат комплетен третман со RO, додека други може да користат поедноставни процеси на филтрирање.
Дали фабриката треба внатрешно да произведува ПЕТ шишиња?
Тоа зависи од обемот на производството, побарувачката на шишиња, инвестицискиот буџет и расположливиот простор. Операциите со поголем волумен честопати имаат корист од дувањето шишиња во куќата.
Каков нерѓосувачки челик се користи во опремата за флаширана вода?
Компонентите кои се во контакт со вода најчесто се оценуваат според степенот на не'рѓосувачки челик, отпорноста на корозија и хигиенските барања. 304 и 316 нерѓосувачки челик се широко разгледани за апликации за храна и пијалоци.
Како CIP го подобрува производството на флаширана вода?
CIP овозможува постапките за чистење да се изведуваат без обемно расклопување на опремата, намалувајќи го времето на застој и помагајќи да се одржат стабилни хигиенски услови.
Колку фабрички простор е потребен за производствена линија за флаширана вода?
Барањата за простор зависат од производствениот капацитет, големината на шишето, дизајнот на системот за третман, потребите за складирање и нивото на автоматизација на пакувањето.
Што влијае на оперативните трошоци на фабрика за флаширана вода?
Потрошувачката на енергија, замената на мембраните, потрошниот материјал, барањата за работна сила, фреквенцијата на одржување и ефикасноста на обновувањето на водата, сите влијаат на долгорочните оперативни трошоци.
Кои информации треба да се подготват пред да се побара дизајн на проект?
За точно планирање обично се потребни извештај за анализа на вода, спецификации за шишиња, цел на производство, распоред на фабриката и барања на пазарот.
Заклучок
Успешниот проект за флаширана вода зависи од одлуките донесени пред инсталацијата на опремата. Анализата на квалитетот на водата, планирањето на капацитетот, хигиената на полнењето, изборот на материјали, стратегијата за автоматизација и проценката на оперативните трошоци влијаат на долгорочните перформанси.
Изборот на линија за производство на флаширана вода треба да се заснова на инженерските барања и идните работни услови, наместо само на цената на опремата.
INTOP Machinery се фокусира на системи за производство на флаширана вода клуч на рака, обезбедувајќи инженерска поддршка од дизајнирање на третман на вода до интеграција на полнење и пакување за глобални проекти.
Поврзани вести
- Што ја прави линијата за производство на сок од јагоди ефикасна, безбедна и подготвена за комерцијални размери?
- Како да изградите линија за производство на сокови што се справува со повеќе видови овошје
- Што е потребно за да се зголеми линијата за производство на енергетски пијалоци за глобална побарувачка
- Како функционира системот за третман на вода во линија за производство на пијалоци?
- Како да изберете CIP систем за линии за производство на пијалоци со повеќе производи
- Како работи линијата за производство на пијалоци базирани на растенија?
Остави ми порака